Sektör · Plastik Enjeksiyon

Plastik enjeksiyon ve kalıplamada soğutma ve hidrolik filtrasyonu

Kalıp soğutma kanallarından hidrolik ünitelere, chiller hatlarından pnömatik sistemlere: boyutsal hassasiyeti ve ekipman ömrünü belirleyen filtrasyon mühendisliği.

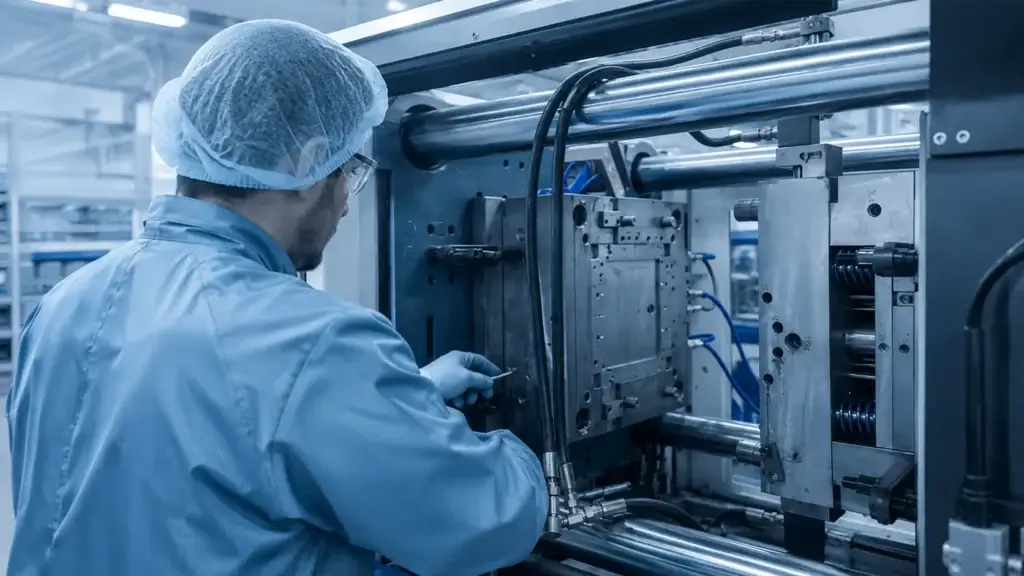
Plastik enjeksiyon makinesinde kalıp ayarı yapan boneli operatör

6–12 mm

Tıkanmaya yatkın kalıp soğutma kanalları

25–50 µm

Chiller girişi filtre hassasiyeti

ISO 16/14/11

Hidrolik yağ hedef temizlik sınıfı

Kritik noktalar

Plastik Enjeksiyon proseslerinde filtrasyonun belirleyici olduğu noktalar

Plastik enjeksiyon, blow molding ve termoset kalıplama süreçlerinde nihai ürün kalitesi büyük ölçüde kalıbın ne kadar homojen soğuduğuna bağlıdır. Soğutma kanallarındaki kireç, biyofilm veya partikül tıkanması kalıp yüzeyinde sıcaklık farklılıkları yaratır; bu da çekme, yamulma ve boyutsal sapma olarak ürüne yansır. Hidrolik sistemdeki görünmez kirlilik ise hassas valfleri ve pompaları sessiz sedasız aşındırır.

Kalıp Soğutma Suyu Filtrasyonu: Homojen Soğutma ve Kanal Koruması

Kalıp soğutma kanalları genellikle 6–12 mm çapındadır ve bu dar kesitler tıkanmaya son derece yatkındır. Sudaki kireç kanalların iç yüzeyinde yalıtkan bir tabaka oluşturarak ısı transferini düşürür; biyofilm ise kanalı daraltarak akışı kısıtlar. Her iki durum da homojen soğumayı engeller ve döngü sürelerini uzatır. Soğutma suyunda TSS < 50 mg/L ve sertlik < 200 mg/L CaCO₃ hedef parametrelerinin tutulması bu riskleri kontrol altına almanın temel koşuludur.

Çözüm: Soğutma suyunda partikül ve kireç kontrolü

Chiller ve Soğutma Kulesi Koruması

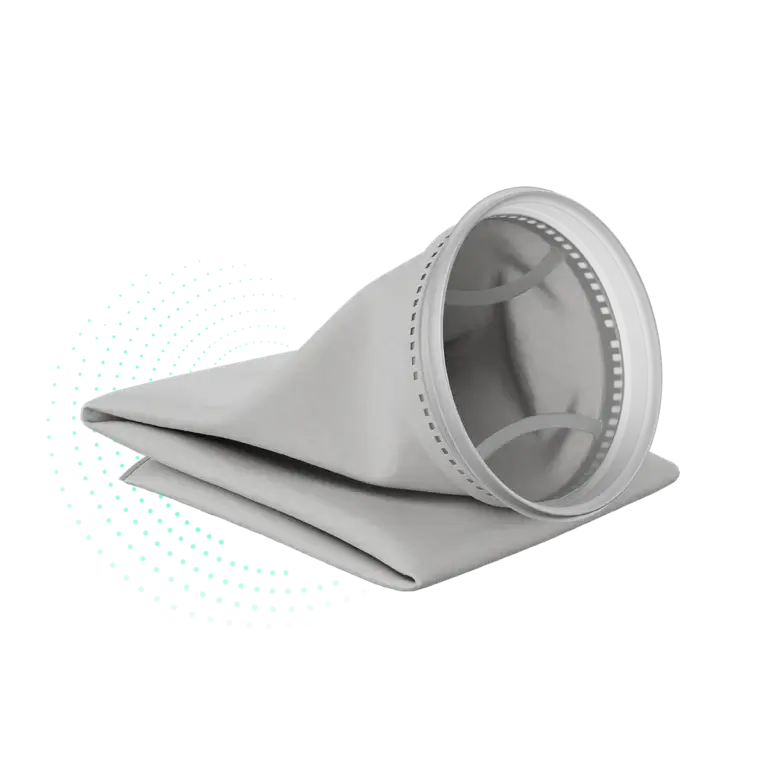
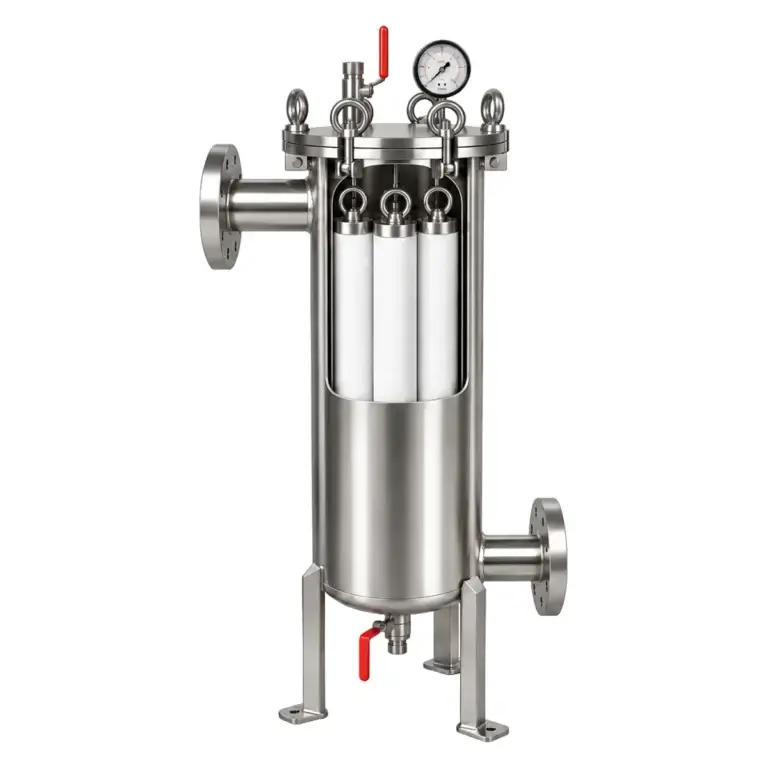
Evaporatör yüzeyinde biriken kireç ve biyofilm tabakası ısı transfer katsayısını düşürür; chiller hedeflenen soğutma sıcaklığına ulaşmak için giderek daha fazla enerji harcar. Chiller girişine yerleştirilen 25–50 µm’lik filtreler ve soğutma kulesi devresindeki otomatik geri yıkamalı filtreler bu ekipmanı koruma altına alır.

Çözüm: 25–50 µm chiller girişi ve geri yıkamalı filtre

Hidrolik Sistem Filtrasyonu: Valf Emniyeti ve ISO Temizlik Sınıfları

Gözle görülemeyen 5–15 mikron arası partiküller orantı valfleri ve servo valflerde aşındırıcı etki göstererek hassasiyeti bozar ve kilitlenmelere yol açar. Yağ temizliğinin ISO 4406 standardına göre düzenli izlenmesi ve ISO 16/14/11 veya daha iyi bir sınıfta tutulması valf ömrünü ve makinenin tekrarlanabilirlik hassasiyetini doğrudan etkiler.

Çözüm: ISO 4406 izlemesi ve hassas filtrasyon

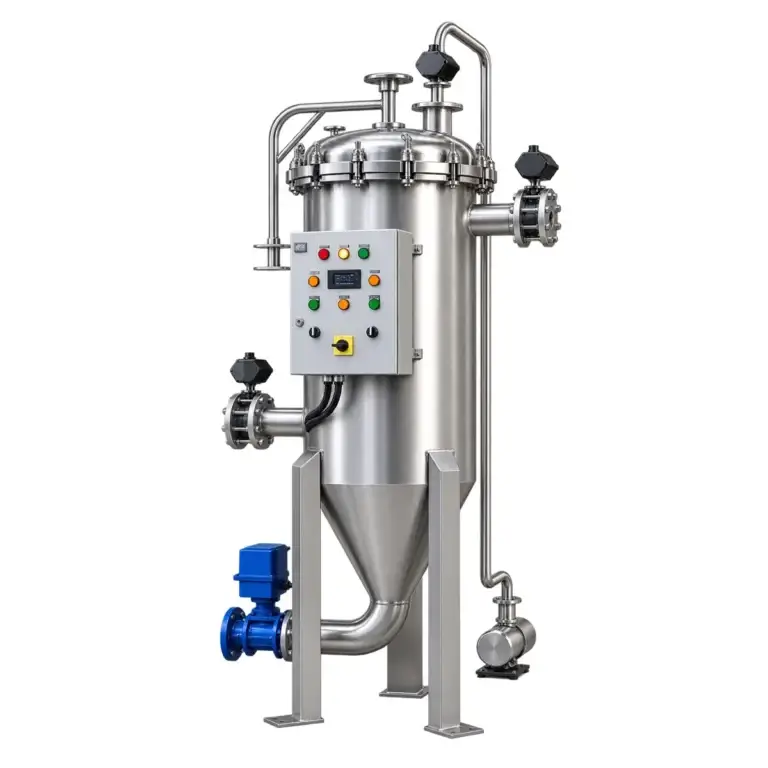
Soğutma ve hidrolik devresi

Hangi kademede hangi filtre?

Hattınızdaki kademeyi seçin; o noktada kullanılan Prosestim filtrelerini ve mikron aralığını görün.

01 · Geri yıkamalı

Devreyi kumdan ve tortudan koruyun

Soğutma kulesi devresindeki otomatik geri yıkamalı filtreler, açık devreye giren toz ve tortuyu akışı kesmeden ayırır.

02 · 25–50 µm

Evaporatörü kireç ve biyofilmden koruyun

Chiller girişine yerleştirilen 25–50 µm filtreler evaporatör yüzeyinde birikimi önler ve enerji tüketimini dengede tutar.

03 · TSS < 50 mg/L

Homojen soğutma, kararlı boyut

Soğutma suyunda TSS < 50 mg/L ve sertlik < 200 mg/L CaCO₃ hedefleri dar kanalların tıkanmasını önler; çekme ve yamulma riski düşer.

04 · ISO 16/14/11

Servo ve orantı valflerini koruyun

5–15 mikron partiküller servo valflerde aşınma ve kilitlenmeye yol açar; yağ ISO 16/14/11 veya daha iyi sınıfta tutulmalıdır.

05 · Nem · yağ aerosolü

Robot ve ejektörleri koruyun

Kompresör çıkışındaki nem ve yağ aerosolleri pnömatik valflerde birikerek arıza riskini artırır; koaleser filtreler nem ve yağı ayırır.

Bu kademe sizin mevcut ekipmanınızdır. Önceki kademeleri birlikte kurgulayalım; mühendislerimiz uygun filtreyi önersin.

Bu kademe için hattınıza özel çözümü mühendislerimizle birlikte belirleyelim. Bize yazın

Uygulama alanları

Plastik Enjeksiyon sektöründe nerede kullanılır?

Aynı filtrasyon prensipleri farklı uygulamalarda farklı malzeme ve mikron seçimleriyle karşılık bulur.

Enjeksiyon kalıpları

Kalıp soğutma suyu ve kanal koruması.

Blow molding

Soğutma devresi ve chiller koruması.

Hidrolik presler

Valf emniyeti ve ISO temizlik sınıfı.

Soğutma kuleleri

Açık devrede toz ve tortu kontrolü.

Muhasebe

Fatura Bilgilerimiz

Resmî unvan, vergi ve e-fatura bilgilerimizi her satırdaki butonla tek tıkla kopyalayabilirsiniz.

Fatura adı (ticari unvan)

PROSES TİCARET, İMALAT, MÜHENDİSLİK ENDÜSTRİYEL MADDE VE MALZEME İMALATI İNŞAAT VE SANAYİ LİMİTED ŞİRKETİ

Fatura adresi

Musa Gündüz Cad. No:14 Taşköprü – Çiftlikköy – YALOVA

E-fatura / e-arşiv e-posta adresi

Vergi dairesi

Yalova V.D.

Vergi no

7330379514

Mersis no

0733037951400013

BA, BS, cari hesap mutabakatı ve Mali ve İdari İşler Müdürlüğü’ne iletilecek diğer e-postalarınızı lütfen [email protected] adresine gönderin.

Fatura adı (ticari unvan): PROSES TİCARET, İMALAT, MÜHENDİSLİK ENDÜSTRİYEL MADDE VE MALZEME İMALATI İNŞAAT VE SANAYİ LİMİTED ŞİRKETİ Fatura adresi: Musa Gündüz Cad. No:14 Taşköprü – Çiftlikköy – YALOVA E-fatura / e-arşiv e-posta adresi: [email protected] Vergi dairesi: Yalova V.D. Vergi no: 7330379514 Mersis no: 0733037951400013